Zatrzymanie linii produkcyjnej z powodu niespełnionych norm jakościowych lub awarii tradycyjnych systemów pomiarowych to scenariusz, którego obawia się każdy dyrektor techniczny i główny automatyk. W nowoczesnych procesach przemysłowych, gdzie kluczowe znaczenie ma precyzyjna kontrola parametrów medium, tradycyjne metody laboratoryjne przestają nadążać za tempem produkcji. Pobieranie próbek z opóźnieniem czasowym generuje straty surowcowe i ryzyko kosztownych przestojów. W wielu procesach przemysłowych lepkość jest jednym z najważniejszych parametrów jakościowych. Nawet niewielkie odchylenia mogą prowadzić do problemów z jakością produktu, wzrostu zużycia surowców lub destabilizacji całej instalacji.
Dlatego coraz więcej zakładów, obok laboratoryjnych pomiarów okresowych, wdraża rozwiązania do ciągłego monitorowania lepkości bezpośrednio w procesie.
PARAMETR, KTÓRY DECYDUJE O JAKOŚCI PRODUKTU
W wielu gałęziach przemysłu – od chemicznego i petrochemicznego, przez powłoki, farby i polimery, aż po branżę spożywczą i farmaceutyczną – lepkość jest fundamentalnym wskaźnikiem stanu medium i wpływa na kolejne etapy produkcji. Od niej zależy skuteczność mieszania, przebieg reakcji chemicznych, efektywność transportu medium, charakterystyka rozpylania czy właściwości gotowego produktu.
Problem pojawia się wtedy, gdy pomiar lepkości wykonywany jest wyłącznie laboratoryjnie. Między pobraniem próbki a uzyskaniem wyniku często upływa na tyle dużo czasu, że proces zdąży już wyprodukować znaczną partię materiału niespełniającego wymagań jakościowych. W efekcie rośnie ilość odpadów, zwiększa się zużycie energii oraz ryzyko kosztownych przestojów.
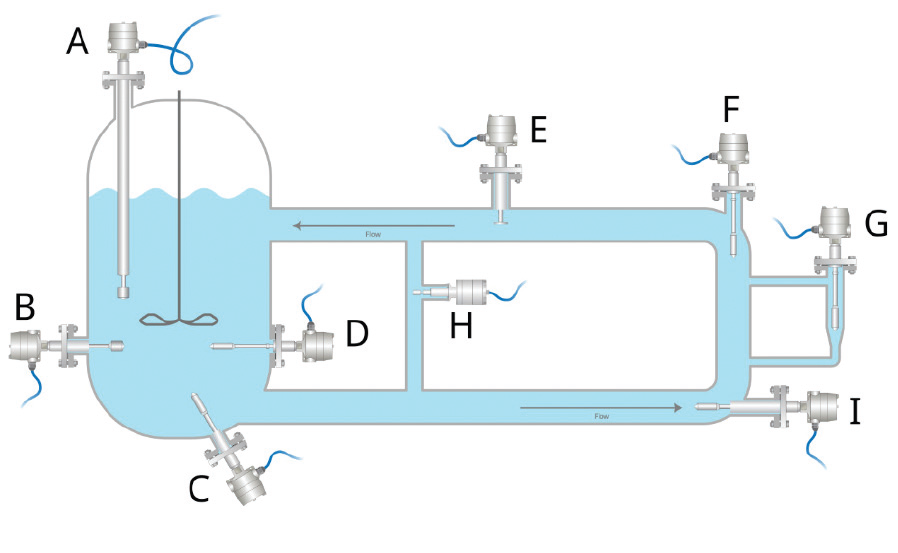
Rysunek 1
Miejsca montażu wiskozymetrów procesowych
W dynamicznych procesach polimeryzacji, mieszania czy destylacji kilkudziesięciominutowa luka w monitoringu oznacza ryzyko zmarnowania całej partii produkcyjnej. Brak stabilności wskazań przekłada się bezpośrednio na niestabilność parametrów końcowych produktu i naruszenie rygorystycznych norm jakościowych. Tradycyjne podejście oparte na okresowym pobieraniu próbek i badaniach w laboratorium wiąże się więc z nieakceptowalnym w nowoczesnej automatyzacji opóźnieniem informacyjnym. Z tego względu nowoczesne zakłady coraz częściej traktują lepkość jako parametr procesowy monitorowany w sposób ciągły, podobnie jak temperaurę, ciśnienie czy przepływ.
OD LABORATORIUM DO PROCESU
Przez wiele lat dominowały metody laboratoryjne wykorzystujące wiskozymetry rotacyjne lub kapilarne. Rozwiązania te nadal odgrywają istotną rolę w kontroli jakości, jednak nie zapewniają ciągłego obrazu sytuacji w instalacji. Rozwój automatyki przemysłowej spowodował wzrost zainteresowania pomiarami wykonywanymi bezpośrednio w rurociągach oraz zbiornikach, gdyż to pomiar online dostarcza informacji o zmianach jakości medium natychmiast po ich wystąpieniu. Właśnie możliwość szybkiej reakcji na odchylania lepkości powoduje, że w nowoczesnych zakładach wiskozymetr stał się elementem systemu sterowania, dostarczając dane do operatorów, systemów DCS oraz algorytmów automatycznej regulacji. Współczesna inżynieria procesowa dysponuje zróżnicowanym wachlarzem narzędzi służących do wyznaczania lepkości cieczy. Do najpopularniejszych rozwiązań konwencjonalnych należą wiskozymetry rotacyjne (np. typu Brookfi elda), mierzące opór stawiany przez obracające się w medium wrzeciono lub cylinder. Choć techniki te od dziesięcioleci stanowią fundament kontroli jakości, ich adaptacja w warunkach bezpośrednio instalacyjnych napotyka na istotne ograniczenia. Metody tradycyjne wymagają kondycjonowania i poboru próbki, co generuje opóźnienia informacyjne, a także są wysoce podatne na uszkodzenia mechaniczne w pracy z cieczami o dużej agresywności chemicznej i wysokiej temperaturze.
Odpowiedzią na te wyzwania inżynieryjne jest zaawansowany, ciągły pomiar lepkości realizowany bezpośrednio w instalacji za pomocą technologii oscylacyjnej.
DLACZEGO POMIAR LEPKOŚCI JEST TAK WYMAGAJĄCY?
Lepkość należy do parametrów silnie zależnych od warunków procesu. Na wynik wpływać mogą między innymi temperatura, skład medium, stopień ścinania oraz obecność faz gazowych. Tradycyjne technologie pomiarowe często wymagają stosowania komór pomiarowych, układów obejściowych lub specjalnych warunków przepływu.
W praktyce oznacza to większą złożoność instalacji i zwiększone wymagania serwisowe.
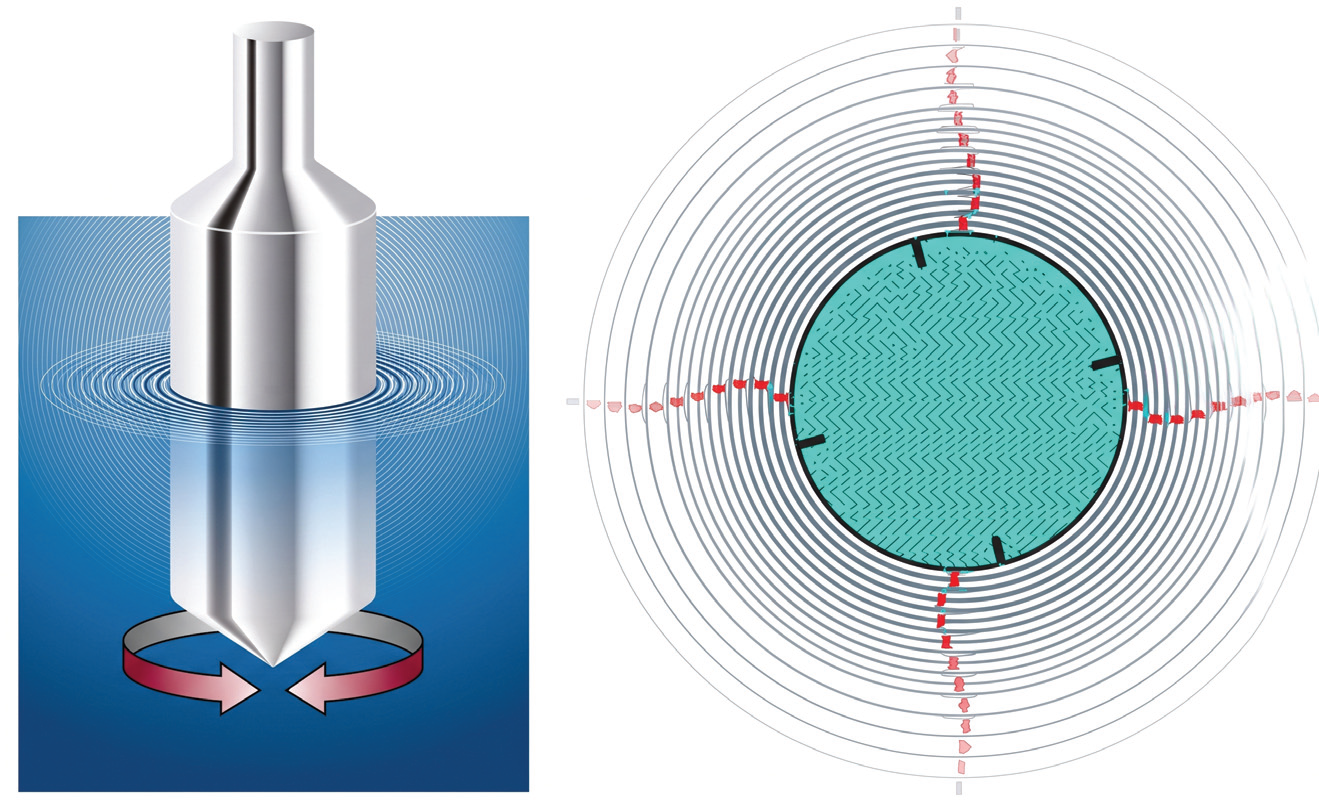
Rysunek 2
Zasada działania – ruch skrętny generuje fale ścinające, które rozpraszają energię w zależności od lepkości
Dodatkowym wyzwaniem są media nienewtonowskie, których lepkość zmienia się wraz z warunkami ścinania. W takich zastosowaniach kluczowe znaczenie ma nie tylko dokładność pomiaru, ale również jego powtarzalność oraz odporność na zmienne warunki procesowe.
JAKĄ TECHNOLOGIE POMIARU LEPKOŚCI WYBRAĆ?
Dobór technologii pomiaru lepkości zależy od celu pomiaru, wymagań dokładnościowych oraz miejsca jego realizacji. O ile metody laboratoryjne pozostają podstawowym narzędziem certyfikacji jakości, o tyle nowoczesne instalacje przemysłowe coraz częściej wykorzystują pomiar ciągły realizowany bezpośrednio w procesie. Tabela 1 przedstawia porównanie najczęściej stosowanych technologii.
Porównując ze sobą technologie pomiarowe, widzimy, że szczególne znaczenie zyskują technologie rezonansowe, które umożliwiają pomiar lepkości bezpośrednio w medium procesowym, bez konieczności poboru próbek oraz bez wpływu wielu czynników zakłócających, charakterystycznych dla innych metod.
Tradycyjne technologie pomiarowe często wymagają stosowania komór pomiarowych, układów obejściowych lub specjalnych warunków przepływu.
TECHNOLOGIA REZONANSOWA. POMIAR W SAMYM CENTRUM PROCESU
Seria XL firmy Hydramotion została zaprojektowana z założeniem wykonywania pomiaru dokładnie tam, gdzie powstaje produkt. Czujnik ze stali nierdzewnej zanurzony jest bezpośrednio w medium procesowym i wykonuje mikrooscylacje o określonej częstotliwości. Energia tracona podczas oddziaływania powierzchni czujnika z cieczą jest proporcjonalna do lepkości medium. Elektronika urządzenia analizuje tę zależność i przelicza ją na wartość lepkości.
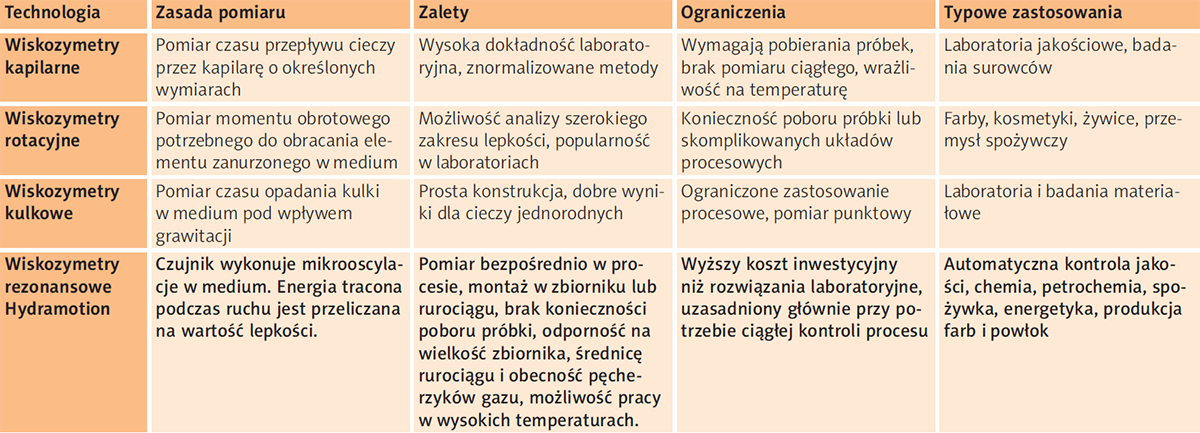
Tabela 1
Porównanie metod pomiaru lepkości
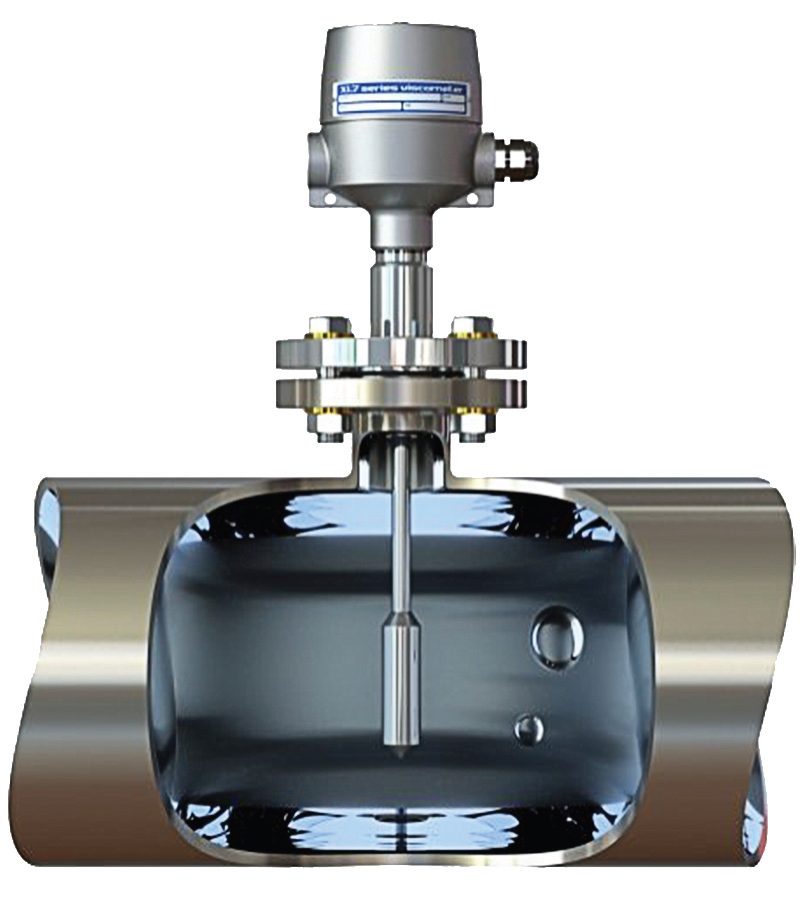
Rysunek 3
Bezpośredni pomiar lepkości za pomocą wiskozymetru XL7
Takie podejście eliminuje wiele ograniczeń charakterystycznych dla klasycznych metod pomiarowych. Czujnik nie wymaga skomplikowanych układów obejściowych, może być instalowany bezpośrednio w zbiornikach oraz rurociągach, a pomiar odbywa się w rzeczywistych warunkach procesu. Szczególnie istotna jest odporność technologii na czynniki zakłócające. Na pracę wiskozymetrów XL nie wpływa wielkość zbiornika, średnica rurociągu ani obecność pęcherzyków gazu czy powietrza. Jednocześnie mikrooscylacje powodują samoczyszczenie czujnika.
Zakłady coraz częściej traktują lepkość jako parametr procesowy monitorowany w sposób ciągły.
HYDRAMOTION XL – ROZWIĄZANIA DLA RÓŻNYCH APLIKACJI
Rodzina wiskozymetrów to zarówno kompaktowe modele, takie jak XL3 (ultra-kompaktowy i lekki, idealny do prostych instalacji), jak i XL5 i XL7, zaawansowane platformy pomiarowe. Każdy przetwornik może być montowany w dowolnej orientacji – bezpośrednio w zbiornikach, na kolanach rurociągów czy w trójnikach dużych średnic. Pozwala to na skierowanie elementu pomiarowego dokładnie w serce przepływu.
Model XL3 przeznaczono do zastosowań wymagających minimalnych wymiarów zabudowy. Kompaktowa konstrukcja umożliwia łatwą integrację z istniejącymi instalacjami, a sygnał pomiarowy może być przekazywany bezpośrednio do systemu sterowania.
Rysunek 4
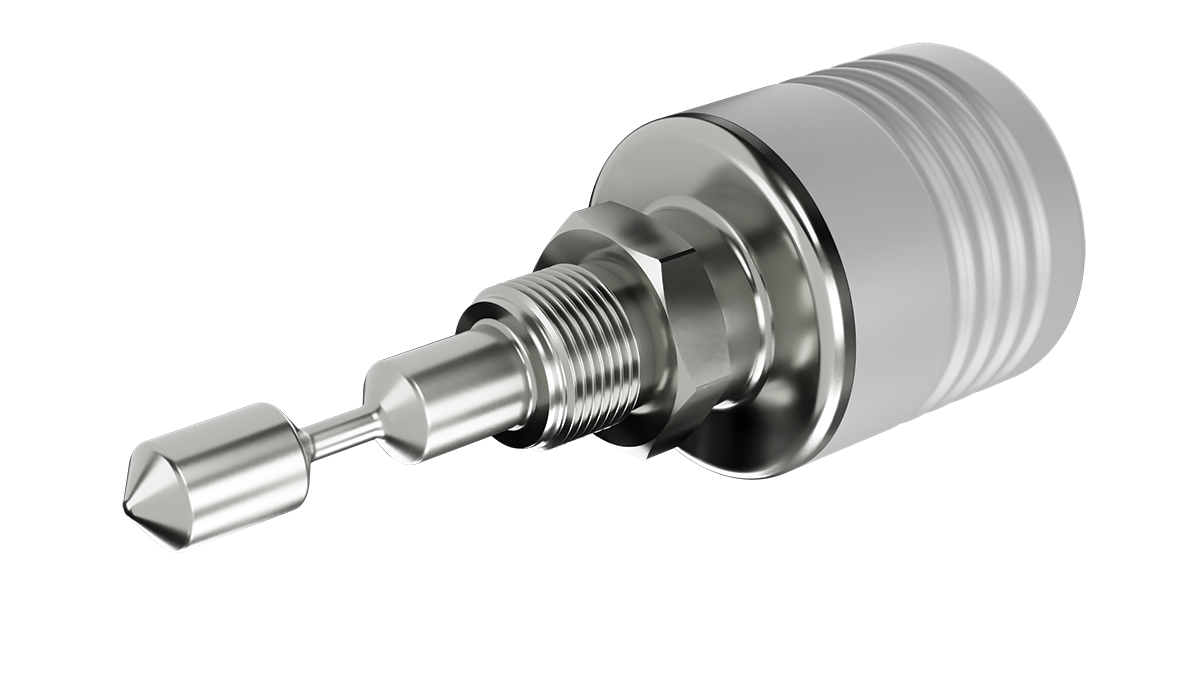
Wiskozymetr XL3
XL5 stanowi rozwiązanie dla aplikacji wymagających niewielkich gabarytów przy zachowaniu pełnej funkcjonalności przemysłowej. Najbardziej rozpoznawalnym przedstawicielem rodziny jest XL7, określany przez producenta jako podstawowy przemysłowy wiskozymetr procesowy. Urządzenie może być instalowane praktycznie w dowolnej orientacji, na zbiornikach lub rurociągach, z szerokim wyborem przyłączy procesowych.
Dla najbardziej wymagających aplikacji opracowano także wersje wysokotemperaturowe. Modele XL7-HT umożliwiają bezpośredni pomiar lepkości przy temperaturach przekraczających 400oC bez konieczności stosowania płaszczy chłodzących lub dodatkowych układów kondycjonowania medium.
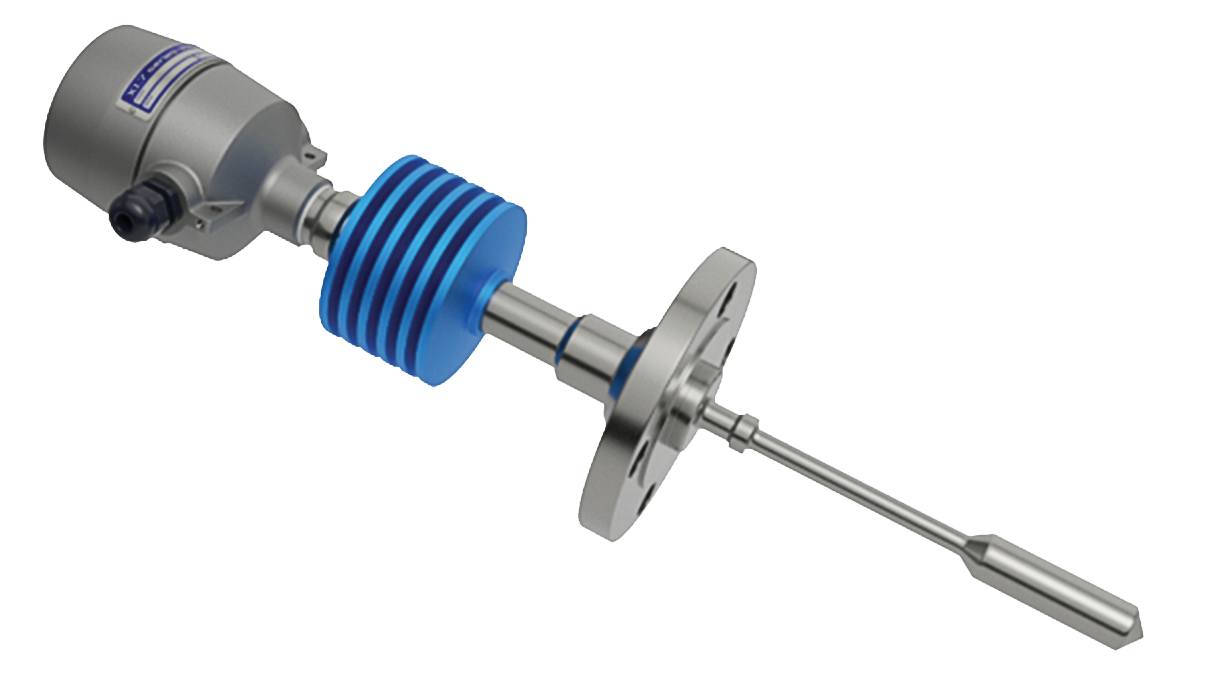
Rysunek 5
Wiskozymetr XL7
Dla instalacji pracujących w strefach zagrożonych wybuchem kluczowe znaczenie ma certyfikacja iskrobezpieczeństwa Ex (certyfikacja Ex ia), pozwalająca na pracę w Strefie 0. Całość dopełniają jednostki przetwarzające, takie jak zaawansowany procesor VP550 oraz kompaktowy, montowany na szynach DIN model VP250, które zapewniają pełną kontrolę danych, łatwe zarządzanie sensorem oraz stabilne wyjścia analogowe i cyfrowe.
ELIMINACJA STRAT I STABILIZACJA PROCESÓW CHEMICZNYCH I POLIMEROWYCH
Wdrożenie ciągłego pomiaru lepkości online w zakładach przetwórczych przynosi wymierne rezultaty operacyjne i finansowe. Przykładowo, w procesach chemicznych i polimerowych, gdzie monitorowanie końca reakcji (tzw. reaction end-point) decyduje o właściwej strukturze materiału, rezygnacja z metod manualnych pozwala skrócić czas trwania cyklu i uniknąć strat energii.
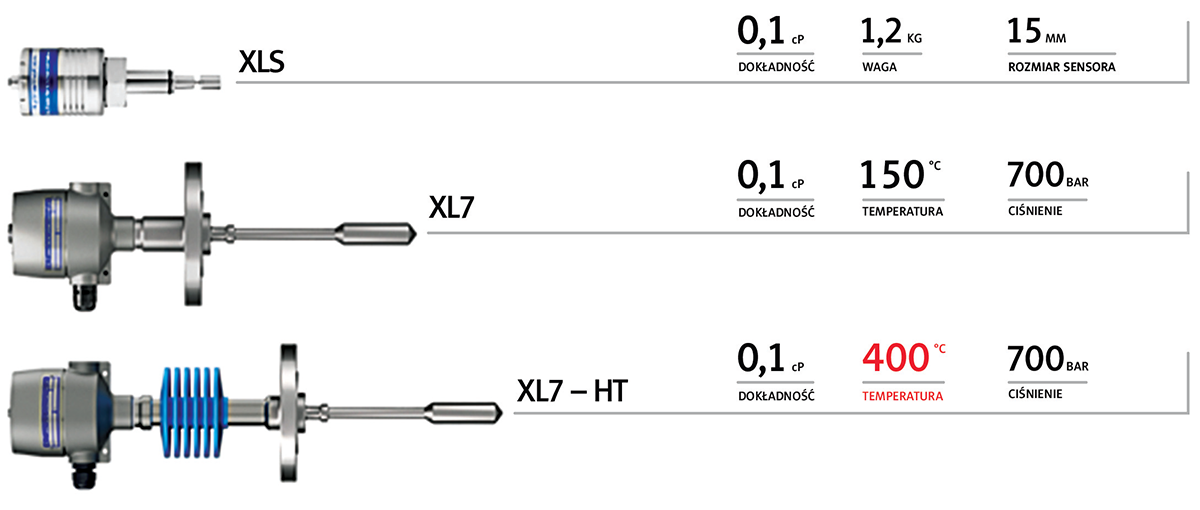
Rysunek 6
Rodzina wiskozymetrów serii XL
Brak konieczności stosowania kosztownych kontraktów serwisowych oraz odporność konstrukcji na warunki ekstremalne sprawiają, że urządzenia te gwarantują ciągłość operacyjną bez niespodzianek i przestojów konserwacyjnych.
LEPKOŚĆ JAKO WSKAŹNIK JAKOŚCI PROCESU
W praktyce przemysłowej pomiar lepkości bardzo często stanowi jeden z najwcześniejszych sygnałów informujących o zmianie parametrów medium. Minimalne odchylenia mogą świadczyć o zmianach koncentracji składników, nieprawidłowym przebiegu reakcji chemicznej, problemach z dozowaniem dodatków lub pogorszeniu jakości surowca.
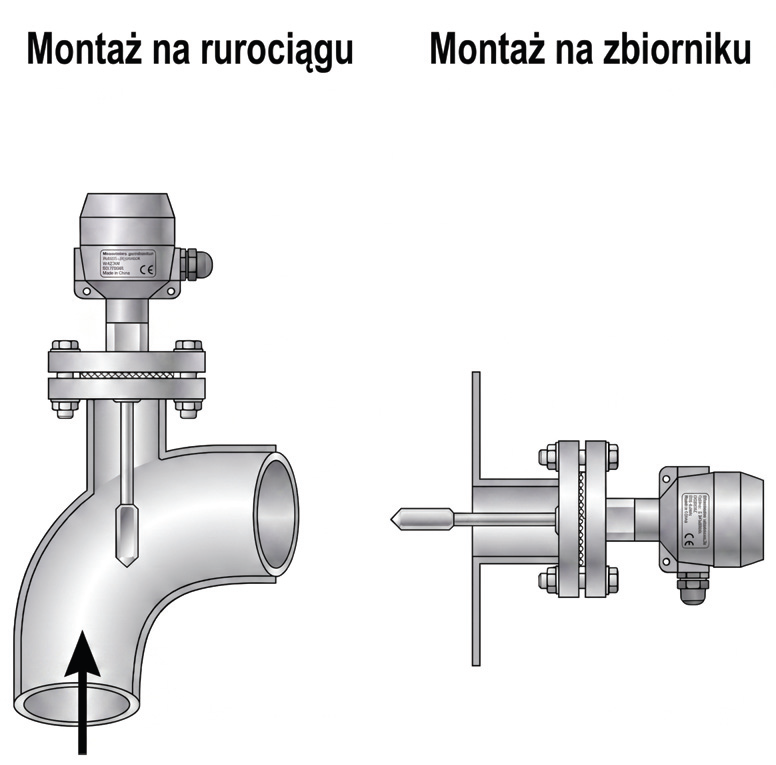
Rysunek 7
Montaż wiskozymetru rotacyjnego w zbiorniku lub rurociągu
Dzięki wysokiej czułości urządzeń Hydramotion możliwe jest wykrywanie bardzo niewielkich zmian lepkości jeszcze przed pojawieniem się wad produktu końcowego. Pozwala to na szybsze podejmowanie działań korygujących oraz ograniczenie ilości materiału niespełniającego wymagań jakościowych. Co więcej, w wielu zakładach dane z wiskozymetru wykorzystywane są jako element automatycznej pętli regulacji procesu, umożliwiającej bieżące dostosowywanie parametrów produkcyjnych do aktualnego stanu medium.
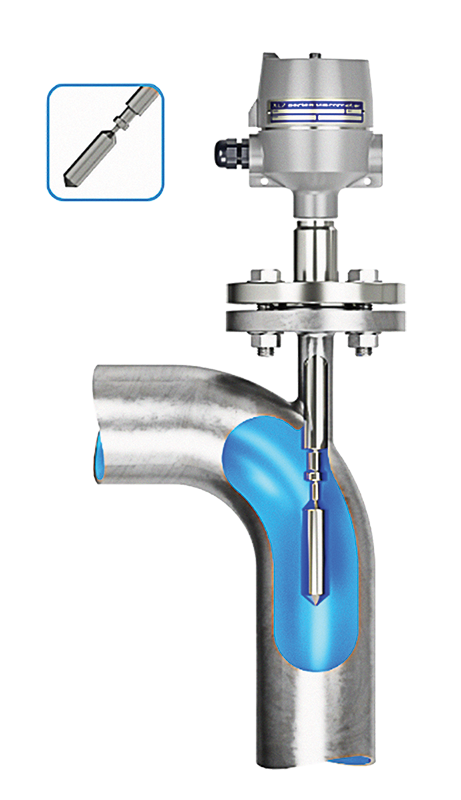
Rysunek 8
Wiskozymetr XL7 montowany na kolanku rurociągu
LEPKOŚĆ POD KONTROLĄ
Rosnące wymagania jakościowe oraz presja na ograniczanie kosztów sprawiają, że ciągły pomiar lepkości staje się standardem w nowoczesnych zakładach produkcyjnych. Wiskozymetry procesowe pozwalają przenieść kontrolę jakości z laboratorium bezpośrednio do procesu, skracając czas reakcji na nieprawidłowości i zwiększając stabilność produkcji.
Technologia rozwijana przez Hydramotion pokazuje, że skuteczny pomiar lepkości nie musi wymagać skomplikowanej infrastruktury ani kompromisów pomiędzy dokładnością a odpornością na trudne warunki pracy. Bezpośredni pomiar w medium procesowym umożliwia uzyskanie danych niezbędnych do utrzymania jakości produktu, ograniczenia strat surowcowych i zwiększenia przewidywalności procesu.